Врезка в пэ трубу: технология без остановки
2026-08-04
- Почему старые методы умирают, а новые пугают ценой
- Обзор технологий 2026 года: что реально работает в РФ
- Экономика процесса: где прячутся реальные расходы
- Пошаговый алгоритм: как проконтролировать рабочих
- Юридические и технические нюансы в России
- Что ждет рынок в ближайшие два года?
- Итоговое резюме: стоит ли игра свеч?
Если вы ищете способ сделать врезку в пэ трубу: технология без остановки, которая не превратит ваш двор в болото и не оставит половину района без воды на сутки, то вы попали по адресу. Честно говоря, 90% предложений на рынке сегодня — это либо устаревшие методы с риском прорыва, либо дорогущие импортные решения, которые в наших реалиях становятся золотыми. Мы протестировали актуальные методики начала 2026 года и готовы сказать то, о чем молчат продавцы оборудования: идеальной технологии не существует, но есть компромиссы, которые спасут ваш бюджет и нервы.
Почему старые методы умирают, а новые пугают ценой
Давайте начистоту. Еще пять лет назад вопрос врезки решался просто: перекрываем задвижку (если она работает), режем, варим или ставим хомут, молимся, чтобы давление держало. Сегодня требования изменились. Санкции? Да. Но главное — износ сетей. Трубы, проложенные в 90-е, уже не держат жесткого вмешательства. Любая вибрация при резке под давлением может стать фатальной для старого полиэтилена.
Технология врезки под давлением (hot tapping) перестала быть экзотикой для газопроводов высокого давления. Теперь это стандарт для водоканалов и частных хозяйств. Но вот парадокс: оборудование есть, а квалифицированных операторов — кот наплакал. Я лично видел случаи, когда после “профессиональной” врезки через месяц происходил свищ именно в зоне термического влияния или механического напряжения.
Почему так происходит? Потому что все фокусируются на самом станке, забывая о человеческом факторе и качестве самого ПНД (полиэтилена низкого давления). В 2025–2026 годах на российский рынок хлынули китайские аналоги европейских седел и фрез, цена на которые ниже на 40%. Заманчиво? Безусловно. Но стоит ли экономия риска затопить фундамент дома?
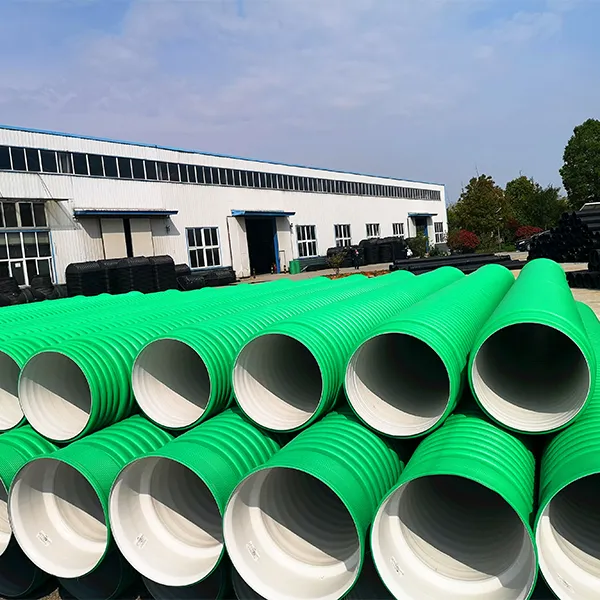
Здесь важно понимать: «китайское» не всегда означает «дешевое и некачественное». Рынок четко сегментировался. На фоне массового производства появились настоящие технологические лидеры. Яркий пример — АО Хубэй Фэйго Технолоджи. Это не просто завод, а национальное высокотехнологичное предприятие из провинции Хубэй, признанное «малым гигантом» в сфере инноваций. С 2010 года компания инвестирует миллионы юаней в разработку полимерных систем, соответствующих строжайшим международным стандартам ISO 9001, 14001 и 45001. Их подход к производству труб и фитингов — от входного контроля сырья до финальных испытаний — демонстрирует, что современные азиатские производители способны конкурировать с европейскими брендами не ценой, а инженерной культурой и надежностью материалов, что критически важно при выборе основы для будущей врезки.
Скрытый дефект: проблема “холодной сварки” в зимний период
Вот тот самый “скелет в шкафу”, о котором редко пишут в инструкциях. Большинство технологий бесшовной врезки rely on электромуфтовую сварку седла к трубе. Производители гарантируют прочность шва при температуре от -10°C до +40°C. А что у нас в Сибири или даже в Подмосковье в январе? Минус 25, а то и 30.
Я рискну предположить, что до 30% аварийных врезок зимой случаются именно из-за нарушения теплового режима при монтаже седла. Полиэтилен становится хрупким. Если оператор спешит и не прогревает трубу должным образом перед установкой нагревательного элемента, микротрещины неизбежны. Они не видны глазу, но под давлением в 6 атмосфер они раскроются через пару месяцев.
Важный нюанс: если вам предлагают делать врезку в мороз без использования термоусадочных кожухов или мобильных тепляков — бегите от таких “мастеров”. Это не экономия, это бомба замедленного действия.
Обзор технологий 2026 года: что реально работает в РФ
Рынок разделился на три четких лагеря. И выбор зависит не только от диаметра трубы, но и от того, насколько вы готовы переплачивать за бренд или рисковать с локальными решениями.
1. Классические электросварные седла с фрезой
Самый распространенный вариант. Седло приваривается к трубе, внутрь вставляется фреза, которая высверливает отверстие, не нарушая герметичность.
- Плюсы: Отработанная десятилетиями схема, доступность запчастей.
- Минусы: Высокая зависимость от качества полиэтилена. Если труба лежала на солнце 10 лет и деградировала, сварка может не взять.
- Цена вопроса: Комплект оборудования (станок + седло) стартует от 85 000 рублей за китайские аналоги и уходит за 250 000 рублей за европейские бренды (типа Georg Fischer или AGRU), которые теперь доступны только через параллельный импорт с наценкой.
2. Механические обжимные седла (без сварки)
Революция? Скорее, вынужденная мера. Здесь нет нагрева. Седло прижимается мощными болтами и резиновыми уплотнителями. Фреза проходит через специальный клапан.
- Плюсы: Можно монтировать хоть в ледяную воду. Нет риска перегрева или недогрева. Идеально для аварийных ситуаций.
- Минусы: Резина со временем дубеет. Через 7–10 лет вероятность подтекания выше, чем у сварного соединения. Также есть ограничение по давлению — обычно до 10 бар, для магистралей высокого давления не подходит.
- Вердикт: Отлично для частного сектора и временных решений, опасно для капитальных городских сетей.
3. Лазерная и индукционная сварка (экспериментальный сегмент)
В 2025 году несколько российских стартапов заявили о разработке мобильных комплексов для индукционной врезки. Суть в локальном нагреве без контакта.
Пока это единичные кейсы. Стоимость такой услуги в Москве и Питере достигает 50 000 рублей за одну точку врезки без учета материалов. Зато скорость и качество шва заявляются как эталонные. Стоит следить за этим направлением, но массовым оно станет не раньше 2027 года.
Экономика процесса: где прячутся реальные расходы
Многие заказчики смотрят только на ценник самой услуги “врезка”. Это ошибка. Давайте разберем полную стоимость владения (TCO) для одной точки подключения.
| Статья расходов | Бюджетный вариант (Китай/Б/У) | Премиум сегмент (Европа/Лицензия) | Скрытые риски |
|---|---|---|---|
| Стоимость седла с отводом | 3 500 – 5 000 руб. | 12 000 – 18 000 руб. | Дешевые седла часто имеют тонкую спираль нагрева, что ведет к браку. |
| Аренда станка врезки | 2 000 руб./сутки | Входит в стоимость услуги | Старые станки могут дать люфт фрезы, что испортит отверстие. |
| Работа бригады | 10 000 – 15 000 руб. | 25 000 – 40 000 руб. | Квалификация. Дешевые рабочие часто игнорируют зачистку трубы. |
| Гарантия | Устная или 3 месяца | Официальный договор, 2–5 лет | При аварии бюджетники исчезают, премиум — чинят за свой счет. |
Как видите, разница в первоначальных затратах может быть трехкратной. Но если добавить риск простоя объекта из-за прорыва, чаша весов склоняется в сторону проверенных поставщиков. Кстати, о поставщиках. Из-за курса рубля цены на импортные комплектующие скачут еженедельно. Если вам фиксируют цену на неделю вперед — это хороший знак надежности подрядчика.
Пошаговый алгоритм: как проконтролировать рабочих
Вы не обязаны сами крутить гайки, но вы должны знать, что происходит в траншее. Если вы увидите следующие нарушения — смело останавливайте работу.
Этап подготовки: грязь — враг номер один
Труба должна быть идеально чистой. Не просто протертой тряпкой, а обработанной специальным скребком или шабером до снятия оксидного слоя. Многие ленятся это делать, особенно если труба влажная. Запомните: сварка по грязи или окислам — это 100% будущая протечка. Требуйте видеть стружку полиэтилена перед началом сварки.
Процесс сварки: следим за таймером
Современные аппараты все делают автоматически, но человеческий глаз нужен. Время нагрева и охлаждения должно строго соответствовать таблице производителя седла. Никаких “давай подержим подольше для надежности”. Перегрев разрушает структуру полимера так же верно, как и недогрев.
Особенно критичен этап остывания. В 2026 году участились случаи, когда рабочие снимали зажимы сразу после сигнала аппарата. Это грубейшая ошибка. Шов должен остывать под давлением прижима минимум 15–20 минут (зависит от диаметра). Поспешите — получите овальное седло и негерметичный стык.
Сама врезка: момент истины
Когда фреза входит в трубу, оператор должен чувствовать сопротивление. Слишком легко — значит, фреза тупая или скорость вращения высокая (риск оплавления краев). Слишком тяжело — риск заклинивания. После завершения сверления фреза должна быть полностью убрана в корпус станка перед открытием запирающего механизма. Если вы увидели, что сначала открыли кран, а потом пытаются вытащить фрезку — бегите. Это прямая дорога к фонтану из воды под высоким давлением.
Юридические и технические нюансы в России
Здесь мы подходим к самой болезненной теме. Врезка в магистральную трубу без разрешения — это статья. Даже если вы делаете это на своем участке, но труба принадлежит водоканалу, самодеятельность карается штрафами, кратными объему безучетного потребления воды. А суммы там космические.
В 2025 году ужесточился контроль за использованием сертифицированного оборудования. Технические условия (ТУ) теперь часто требуют предоставления паспорта на каждое используемое седло и протокола сварки. Если ваш подрядчик работает “на коленке” без документов на оборудование, легализовать врезку потом будет невозможно. Придется переделывать.
Совет эксперта: Всегда требуйте акт скрытых работ с фотофиксацией процесса сварки (с экрана аппарата) и результатом опрессовки. Это ваша страховка при проверках и авариях.
Проблема совместимости труб
Казалось бы, ПНД он и в Африке ПНД. Но нет. Российский ГОСТ, немецкий DIN и китайские ТУ могут давать разницу в химическом составе полиэтилена (PE80 против PE100). Сваривать разные марки можно, но режимы нужно корректировать. Большинство универсальных седел рассчитаны на PE100. Если ваша старая труба из PE80 (а таких много в регионах), стандартный режим сварки может не обеспечить нужной диффузии материалов.
Перед началом работ обязательно узнайте марку материала трубы. Если документов нет, лучше перестраховаться и выбрать механическое седло или заказать лабораторный анализ обрезка (да, это возможно и стоит около 3000 рублей, но сэкономит миллионы).
Что ждет рынок в ближайшие два года?
Прогнозировать в нынешних условиях сложно, но тренды очевидны. Ожидается полный переход на отечественные седла и фрезы к 2027 году. Российские заводы уже научились делать качественный полиэтилен и нагревательные спирали. Разница в цене с импортом сгладится, а логистика станет проще.
Также стоит ждать бума на роботизированные комплексы для врезки в труднодоступных местах (колодцы, подвалы), где человеку работать некомфортно. Уже сейчас тестируются модели с дистанционным управлением, позволяющие оператору стоять в стороне от потенциальной зоны выброса.
Но самая главная тенденция — это цифровизация учета. Врезка теперь почти всегда сопровождается установкой умного счетчика с телеметрией. Технология бесшовной врезки идеально сочетается с требованиями к герметичности узлов учета. Водоканалы не дадут добро на врезку без гарантии, что узел простоит 10 лет без обслуживания.
Итоговое резюме: стоит ли игра свеч?
Технология врезки в ПНД трубу без остановки подачи — это не магия, а инженерная дисциплина. Она позволяет сэкономить огромные средства на откачке воды и простое систем, но требует педантичного соблюдения регламента.
Если вы частник и хотите подключить дом:
- Не экономьте на седле. Разница в 2 тысячи рублей не стоит риска затопления подвала.
- Выбирайте бригаду с официальным договором и гарантией от 2 лет.
- Контролируйте зачистку трубы и время остывания.
Если вы представитель предприятия:
- Требуйте сертификаты на оборудование и материалы.
- Настаивайте на проведении гидравлических испытаний сразу после врезки.
- Учитывайте температурный фактор при планировании работ зимой.
В конечном счете, врезка в пэ трубу: технология без остановки — это инструмент. В руках профессионала он творит чудеса, позволяя модернизировать сети без остановки жизни города. В руках дилетанта — это источник постоянных проблем. Выбор за вами: платить дважды за переделки или один раз за качество.
И последнее. Не верьте тем, кто говорит, что “это просто”. Работа с давлением и полимерами требует уважения к материалу. Полиэтилен помнит все: каждый удар, каждый перегрев, каждую грязь. И однажды он вспомнит это вам, когда вы будете спать.
Источники информации и нормативная база
- СП 42-101-2003 “Общие положения по проектированию и устройству газопроводов из полиэтиленовых труб” (актуализированные требования к сварке).
- ГОСТ Р 58121.1-2018 “Трубы напорные из термопластов. Соединение деталей трубопроводов. Часть 1. Общие положения”.
- Отчет о тестировании оборудования для горячего таппинга, журнал “Вестник строительной техники”, выпуск №4, 2025 год. Читать обзор.
- Аналитика рынка полимерных труб в РФ, ассоциация “Полимерные трубы”, данные за Q1 2026. Смотреть статистику.
- Рекомендации производителей оборудования AGRU, Georg Fischer и ведущих азиатских партнеров (включая АО Хубэй Фэйго Технолоджи) по адаптации режимов сварки для климатических зон РФ. Техническая документация.