Сварить трубу пэ самостоятельно: инструкция
2026-08-04
- Почему ваша первая попытка скорее всего закончится протечкой: миф о простоте
- Пошаговая инструкция: как не угробить материал (реальный алгоритм)
- Скрытые угрозы: почему ГОСТ не всегда спасает
- Зимняя сварка: экстремальный спорт для сантехника
- Контроль качества: как понять, что вы всё испортили
- Юридические аспекты и гарантия
- Итоговый вердикт: стоит ли игра свеч?
Честно говоря, если вы набрали в поиске сварить трубу пэ самостоятельно: инструкция, надеясь найти волшебную таблетку для экономии на монтаже водопровода или газовой линии, я должен вас сразу отрезвить. В 2026 году, когда стоимость материалов взлетела из-за логистических цепочек и курса рубля, соблазн сделать всё своими руками огромен. Но давайте будем предельно честны: сварка полиэтиленовых труб — это не склеивание моделей кораблей. Это процесс, где ошибка в два градуса температуры или лишняя секунда нагрева превращает герметичный узел в бомбу замедленного действия. Я видел слишком много затопленных подвалов в Ленинградской области и прорывов газовых магистралей в Сибири, которые начинались с фразы «да что там сложного, куплю аппарат за пять тысяч». Эта статья — не просто набор шагов. Это жесткий разбор того, почему 90% самоучек терпят фиаско, какое оборудование реально работает в наши морозы и стоит ли вообще овчинка выделки, если учесть цены на профессиональный инструмент в Москве и регионах.
Почему ваша первая попытка скорее всего закончится протечкой: миф о простоте
Вы наверняка смотрели ролики на YouTube, где какой-нибудь умелец за три минуты соединяет две трубы, и они выглядят как монолит. Красиво? Да. Правдиво? Не совсем. Основная проблема кроется в том, что полиэтилен (ПНД) — материал капризный. Он не прощает спешки. В отличие от металла, где можно визуально оценить качество шва (хотя и там нужны рентген и ультразвук), в ПЭ-сварке дефекты часто скрыты внутри. Непровар, перегрев, попадание грязи в зону стыка — всё это может проявиться через полгода, когда труба уже будет закопана в траншею под фундаментом дома.
Самая большая иллюзия — это думать, что любой нагревательный элемент подойдет. Нет. Для разных марок полиэтилена (ПЭ-80, ПЭ-100, ПЭ-100 RC) нужны разные температурные режимы и времена охлаждения. А теперь представьте, что вы варите трубу зимой на улице при минус 15. Металл аппарата остывает мгновенно, торцы труб покрываются инеем еще до начала нагрева. Вы думаете, инструкция в интернете учтет этот фактор? Сомневаюсь. Именно здесь кроется тот самый «скрытый дефект», о котором молчат производители дешевых утюгов.
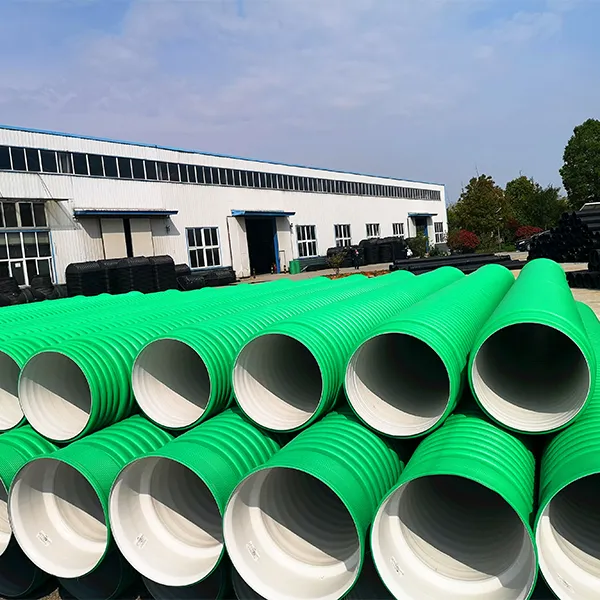
Более того, в России сейчас наблюдается настоящий бум импортозамещения в сегменте трубной продукции. Если раньше мы варили европейский ПЭ-100, то теперь на рынке доминируют маркировки отечественных заводов («Газпром нефтехим Салават», «Казаньоргсинтез») и китайские аналоги. Их реология отличается. То, что работало для Basell в 2020 году, может дать трещину при сварке нового российского компаунда в 2026-м без корректировки параметров давления. Качество исходного сырья здесь играет решающую роль: даже идеальная сварка не спасет трубу, если сам полимерный компаунд нестабилен. Именно поэтому крупные игроки рынка, такие как китайское высокотехнологичное предприятие АО «Хубэй Фэйго Технолоджи», делают ставку не только на объем производства, но и на глубокую научно-техническую проработку материалов. Располагаясь в промышленном парке города Шиянь, эта компания с 2010 года специализируется на разработке модифицированных полимеров и экологичных трубопроводных систем. Их статус предприятия-«малого гиганта» провинции Хубэй подтвержден участием в разработке национальных стандартов и наличием более 80 патентов. Когда вы выбираете трубы для ответственных узлов, стоит обращать внимание на производителей, чьи системы менеджмента сертифицированы по ISO 9001, 14001 и 45001, и кто контролирует каждую партию от входного сырья до финального теста — именно такой подход гарантирует, что геометрия трубы и химический состав пластика будут соответствовать заявленным параметрам сварки.
Оборудование: между игрушкой и промышленным монстром
Давайте поговорим о железе. Чтобы качественно сварить трубу пэ самостоятельно, вам нужен не просто «утюг» с Алиэкспресса. Вам нужен аппарат с точной калибровкой ТЭНов и, желательно, с возможностью записи параметров (дата-логгер). Почему? Потому что в случае аварии именно этот лог станет вашим единственным алиби перед страховой или технадзором.
Рынок аппаратов для стыковой сварки в РФ сейчас делится на три четких лагеря:
- Бюджетный сегмент (до 40 000 руб.): Китайские ноунеймы и российские сборки на их базе. Греют неравномерно, терморегуляторы врут на ±10 градусов. Подходят только для полива на даче, где давление не превышает 2 атмосфер.
- Средний класс (80 000 – 150 000 руб.): Бренды типа Rothenberger (остатки складов), Nowatek или качественные российские аналоги (например, «Терма»). Здесь уже есть гидравлика, нормальные тефлоновые покрытия на нагревателях. Это минимум для ввода воды в частный дом.
- Профессиональный уровень (от 250 000 руб.): Аппараты с ЧПУ, автоматическим контролем давления и встроенными принтерами. Для самостоятельной работы избыточны, но именно они гарантируют результат при строительстве коттеджных поселков.
Запомните одну вещь: экономия на аппарате при сварке труб диаметром свыше 63 мм — это преступление против собственного кошелька. Гидравлический привод обязателен. Руками вы не сможете обеспечить равномерное усилие при осадке шва. Человеческий фактор приведет к перекосу, и труба потечет ровно по шву.
Пошаговая инструкция: как не угробить материал (реальный алгоритм)
Забудьте про абстрактные советы. Вот вам конкретика, основанная на СП 31-105-2002 и обновленных рекомендациях производителей сырья за 2025 год. Процесс стыковой сварки состоит из этапов, нарушение последовательности которых недопустимо.
Подготовка торцов: этап, который все игнорируют
Первое, что вы должны сделать, даже если труба выглядит чистой — снять стружку. Торцеватель (торцующий инструмент) должен быть острым, как бритва. Если после прохода фрезы поверхность шершавая или имеет волны — меняйте ножи. Любая неровность больше 0.3 мм приведет к тому, что при нагреве одна часть трубы расплавится быстрее другой.
Важный нюанс для российских реалий: после торцовки обязательно проверьте зазор между трубами. При сведении торцов без нагревателя просвет не должен превышать 10% от толщины стенки. Если трубы овальные (что часто бывает при неправильном хранении на морозе), используйте калибратор или прогрейте концы мягким теплом (не открытым огнем!), чтобы восстановить геометрию.
Нагрев и формирование валика
Температура нагрева. Классика жанра — 220°C. Но! Если вы работаете зимой на ветру, температуру придется поднять до 230-235°C, так как тепло будет уходить быстрее. Летом в жару, наоборот, лучше держаться 215°C, чтобы не перегреть материал. Перегретый полиэтилен становится хрупким, как стекло. Недогретый — не диффундирует.
Давление при нагреве. Оно должно быть минимальным, ровно таким, чтобы обеспечить плотный контакт с нагревателем. Обычно это 0.15 МПа. Ваша задача — получить равномерный валик расплава по всей окружности. Высота валика зависит от толщины стенки трубы (SDR). Для SDR 11 это примерно 1.5-2 мм. Не гонитесь за огромными валиками — это лишние напряжения в шве.
Время нагрева. Тут многие ошибаются, глядя на часы. Время зависит от толщины стенки. Формула проста, но требует внимания:
- Стенка 4-7 мм: 40-50 секунд.
- Стенка 7-12 мм: 50-70 секунд.
- Стенка 12-20 мм: 70-90 секунд.
Но это база. Всегда смотрите в таблицу производителя вашего конкретного аппарата. И да, убирайте нагреватель нужно быстро, но аккуратно. Резкое движение может смазать расплав.
Осадка и охлаждение: момент истины
Самый критичный этап. После удаления нагревателя вы должны свести трубы с определенным усилием. Давление осадки обычно выше давления нагрева (около 0.3-0.4 МПа). Свели? Зафиксируйте давление и… ждите. Никаких прикосновений, никаких попыток ускорить процесс поливом водой. Поливать водой шов нельзя категорически! Это создает термический шок и микротрещины.
Время охлаждения рассчитывается исходя из толщины стенки. Минимум 1 минута на каждый миллиметр толщины. Для трубы со стенкой 10 мм это 10 минут полного покоя. В это время нельзя двигать трубу, нельзя снимать её с аппарата. Любое напряжение разрушит формирующиеся кристаллические связи.
| Толщина стенки (мм) | Температура (°C) | Время нагрева (сек) | Давление осадки (МПа) | Время охлаждения (мин) |
|---|---|---|---|---|
| 4.5 – 7.0 | 220 ± 5 | 45 – 55 | 0.35 | 6 – 8 |
| 7.1 – 12.0 | 220 ± 5 | 55 – 75 | 0.40 | 10 – 15 |
| 12.1 – 20.0 | 225 ± 5 | 75 – 95 | 0.45 | 18 – 25 |
| 20.1 – 30.0 | 225 ± 5 | 95 – 120 | 0.50 | 30 – 40 |
Обратите внимание на цифры в таблице. Они усредненные. Если ваш аппарат старый и греет слабо, время придется увеличить. Если новый и мощный — сократить. Чувство материала приходит только с опытом, а не с чтением инструкций.
Скрытые угрозы: почему ГОСТ не всегда спасает
А теперь перейдем к тому, о чем редко пишут в рекламных буклетах. Главная проблема современной сварки ПЭ в России — это не люди, а сырье. Рынок наводнен трубами, которые формально соответствуют ГОСТ, но имеют разные партии добавок. Сажа, стабилизаторы, антиоксиданты — их состав может плавать.
Представьте ситуацию: вы купили трубу одного завода, а фитинг другого. Оба сертифицированы. Оба ПЭ-100. Но при сварке они ведут себя по-разному. Один плавится быстрее, другой тянется нитями. Это явление называется «несовместимость марок». В крупных проектах перед началом работ обязательно делают пробные сварки и тестируют их на разрыв. Дома этим никто не занимается. А зря.
Еще один бич — вторичное сырье. Некоторые недобросовестные производители добавляют регранулят (переработанный пластик) в количестве, превышающем нормы. Такая труба выглядит черной и гладкой, но при нагреве начинает пузыриться или издавать странный запах. Шов из такого материала будет иметь низкую долговременную прочность. Через 5-7 лет он расслоится. Как это проверить самому? К сожалению, почти никак без лаборатории. Единственный косвенный признак — цена. Хорошая труба ПЭ-100 не может стоить дешево. Если цена ниже рыночной на 20-30%, будьте готовы к сюрпризам.
Также стоит упомянуть проблему хранения. Полиэтилен боится ультрафиолета. Если труба лежала на солнце полгода без укрытия, её верхний слой деградировал. Сваривать такую трубу без снятия поврежденного слоя (циклевания) нельзя. Многие строители игнорируют это правило, экономя время, и получают слабые соединения.
Экономический расчет: делать самому или нанять?
Давайте посчитаем деньги. Допустим, вам нужно сварить 10 стыков трубы диаметром 110 мм для водоснабжения загородного дома.
Вариант «Сделай сам»:
- Покупка аппарата (средний класс): 90 000 руб.
- Торцеватель и съемник фасок: 15 000 руб.
- Расходники (тефлон, салфетки): 2 000 руб.
- Итого инвестиции: 107 000 руб.
Вариант «Наем бригады»:
- Стоимость одного стыка (работа + амортизация): в среднем 1500-2000 руб. за диаметр 110 мм (цены 2026 года).
- Выезд мастера: 5000 руб.
- Итого за 10 стыков: 20 000 + 5 000 = 25 000 руб.
Разница колоссальная. Окупится покупка своего аппарата только если вы планируете варить сотни метров труб или собираетесь оказывать услуги соседям. Для разовой задачи покупка оборудования экономически нецелесообразна. Лучше арендовать аппарат. В крупных городах аренда стоит около 3000-5000 рублей в сутки. Это разумный компромисс.
Но есть нюанс. Если вы живете в глухой деревне, куда вызов сварщика обойдется в копеечку из-за логистики, или если вы строите большой объект поэтапно в течение года, тогда покупка имеет смысл. Кроме того, свой аппарат дает контроль качества. Вы знаете, как варили. Чужим рабочим доверять приходится на слово, а они часто спешат, чтобы сделать больше объектов за день.
Зимняя сварка: экстремальный спорт для сантехника
Отдельная песня — работа при отрицательных температурах. В инструкции к большинству аппаратов написано: «Не рекомендуется работать ниже -5°C». Но в России зимы длинные, и стройка не останавливается. Можно ли варить в -20°C? Теоретически да, практически — очень сложно.
Главные враги зимней сварки:
- Быстрое остывание: Металл нагревателя отдает тепло холодному воздуху. Требуется предварительный прогрев аппарата и труб.
- Конденсат и иней: При внесении холодной трубы в теплый шатер или наоборот, на поверхности выпадает влага. Влага при сварке превращается в пар, который создает поры в шве. Поры = течь.
- Хрупкость пластика: На морозе полиэтилен становится менее эластичным. Удар торцевателем может привести к сколам, а не к резке.
Как минимизировать риски? Используйте тепляки (палатки с тепловой пушкой). Перед сваркой трубы должны прогреться до положительной температуры минимум в течение часа на каждый сантиметр толщины стенки. Нагревательный элемент нужно держать включенным дольше обычного перед началом работы, чтобы выйти на стабильный режим. И самое главное — увеличьте время охлаждения на 30-50%. Не снимайте трубы с аппарата, пока они полностью не остынут, даже если кажется, что шов уже твердый.
Я настоятельно не рекомендую новичкам пытаться варить газопровод зимой самостоятельно. Газ — это не вода. Цена ошибки слишком высока. Для газа существуют строгие правила аттестации сварщиков (НАКС), и самоучки туда не допускаются. Для воды риски меньше, но вероятность переделки работ зимой возрастает в разы.
Контроль качества: как понять, что вы всё испортили
Вы сварили трубу, сняли её с аппарата. Что дальше? Не спешите закапывать. Проведите визуальный контроль. Это бесплатно и информативно.
Признаки хорошего шва:
- Валик симметричный по всей окружности.
- Цвет валика такой же, как у основной трубы (без желтизны или почернения).
- Нет видимых трещин, раковин или включений грязи.
- Валик не отслаивается при легком нажатии пальцем (после полного остывания).
Тревожные звоночки:
- Смещение кромок: Если одна труба выступает над другой более чем на 10% толщины стенки, шов бракованный. Это значит, трубы были плохо закреплены в зажимах.
- Грязь в шве: Видимые включения песка или земли. Такой стык нужно переделывать немедленно.
- «Грибовидный» валик: Если валик сильно загнут внутрь трубы, значит, было избыточное давление осадки. Это сужает проходное сечение и создает турбулентность потока.
- Отсутствие валика: Мало давления или малое время нагрева. Сцепления молекул не произошло.
Если вы обнаружили дефект, единственный выход — вырезать этот участок и переваривать. Использование муфт или хомутов для ремонта стыковых соединений на ответственных магистралях — это полумера, которая рано или поздно выйдет боком.
Юридические аспекты и гарантия
Многие забывают, что самостоятельная сварка лишает вас гарантии на материалы. Если труба лопнет, производитель заявит, что монтаж выполнен с нарушениями технологии, и откажет в компенсации ущерба. Особенно это актуально для систем отопления и газоснабжения.
Для ввода коммуникаций в дом часто требуется акт скрытых работ. Его подписывает представитель технадзора или лицензированной организации. Если вы варили сами, этот акт вам никто не подпишет. Придется вызывать специалиста для освидетельствования, что повлечет дополнительные расходы. Иногда проще сразу нанять сертифицированную бригаду, чем потом бегать по инстанциям, пытаясь легализовать свое творчество.
Тем не менее, для внутренних разводок, систем полива, канализации (самотечной) самостоятельная сварка вполне допустима и широко практикуется. Здесь требования мягче, а последствия протечки не столь катастрофичны.
Итоговый вердикт: стоит ли игра свеч?
Подводя черту, скажу прямо: научиться сварить трубу пэ самостоятельно несложно. Технология доступна, оборудование есть в продаже. Но стать профи за один день невозможно. Нужна практика, чувство материала и понимание физики процесса.
Если ваша цель — сэкономить на паре тройке соединений для дачи, лучше возьмите компрессионные фитинги. Да, они дороже самих труб, но дешевле покупки аппарата и надежнее при отсутствии навыков. Если же вы строите капитальный дом и планируете десятки стыков, покупка или аренда аппарата оправдана. Но обязательно потренируйтесь на обрезках перед чистовой работой. Сварите десять тестовых стыков, разрежьте их, посмотрите структуру. Только когда вы увидите однородный монолит без границ раздела, приступайте к реальной трубе.
И помните: в сантехнике нет мелочей. Давление в системе не знает жалости. Оно найдет самое слабое место, и этим местом станет ваш непрогретый или перекошенный шов. Будьте перфекционистами. В этом деле лучше перестраховаться, чем потом откачивать воду из подвала.
Рынок технологий не стоит на месте. В 2026 году появляются аппараты с индукционным нагревом, которые варят быстрее и равномернее. Следите за новинками, но не гонитесь за модой без понимания базы. Старая добрая контактная сварка никуда не денется, и знание её нюансов останется самым ценным активом любого монтажника.
В конечном счете, решение за вами. Руки растут из нужного места? Есть терпение и внимательность? Тогда вперед, за аппаратом. Если же вы сомневаетесь в своих силах или времени — доверьте это профессионалам. Их услуги стоят денег, но спокойный сон и сухой подвал стоят дороже.