Труба пэ производство: контроль качества РФ
2026-08-05
Когда речь заходит о Труба пэ производство: контроль качества РФ, большинство менеджеров по закупкам и главных инженеров ожидают услышать стандартную мантру о соответствии ГОСТам и наличии сертификатов. Но давайте будем честны: в 2025 году, когда рынок наводнен продукцией из «подвальных» цехов, использующих вторичное сырье под видом первички, бумажка с печатью перестала быть гарантом надежности. Мы провели собственное расследование на трех крупных заводах в Подмосковье и Татарстане, чтобы понять, почему даже трубы с идеальными паспортами лопаются через два года эксплуатации в суровых российских зимах. Проблема не в оборудовании — оно у нас теперь зачастую лучше, чем у некоторых европейских коллег из-за массового обновления линий в 2024 году. Проблема в человеческом факторе и той самой «экономии на спичках», которая маскируется под оптимизацию процессов.
Почему старый подход к контролю больше не работает в 2026 году
Вы наверняка замечали, как изменился ландшафт поставщиков полиэтиленовых труб за последний год. Санкции, уход западных брендов вроде Borealis (вернее, сложности с поставками их сырья) и резкий скачок цен на логистику заставили производителей искать обходные пути. И вот здесь начинается самое интересное. Раньше контроль качества строился на выборочной проверке готовой продукции. Сегодня, глядя на статистику аварий на водопроводах в регионах Урала и Сибири, можно с уверенностью сказать: этот метод мертв.
Почему? Потому что дефекты стали хитрее.
Современные экструдеры позволяют получать визуально идеальную трубу даже из смеси, где доля вторичного полиэтилена превышает допустимые 10-15%. Глаз оператора, даже опытного, не увидит разницы. Микроскопические включения, неравномерность дисперсии углеродной сажи, которая должна защищать трубу от ультрафиолета, — все это скрыто до момента, пока труба не ляжет в траншею и не примет на себя нагрузку грунта. Я лично видел партию труб PE100, которая прошла все входные тесты на заводе, но при испытании на медленное распространение трещины (SCG) показала результат в три раза ниже нормы. Как такое возможно? Все просто: лаборатория использовала старые методики калибровки оборудования, не учитывая новую реологию китайских добавок, которые теперь повсеместно заменяют европейские аналоги.
Это не теория заговора. Это реальность, с которой столкнулись многие строительные холдинги в прошлом сезоне. Если вы думаете, что наличие сертификата соответствия ГОСТ Р 58121-2018 спасет вас от претензий через пять лет, вы глубоко ошибаетесь. Судебная практика 2025 года показывает тренд на привлечение к ответственности именно тех, кто принял продукцию только по бумагам, игнорируя независимую экспертизу.
Скрытая угроза: эффект «пластичной памяти» и российские морозы
Давайте копнем глубже в физику процесса, без лишнего академизма, но с пониманием сути. Полиэтилен — материал вязкоупругий. Он помнит все. Каждое нарушение температурного режима при экструзии, каждое резкое охлаждение калибратора оставляет след во внутренней структуре полимера. В теплом климате это может простить производителю многое. Но попробуйте закопать такую «уставшую» трубу в промерзающий грунт под Новосибирском или Екатеринбургом.
Здесь всплывает термин, который редко упоминают в рекламных буклетах: остаточные напряжения. При быстром производстве, когда линия гонит метры в минуту ради выполнения плана, полимер не успевает расслабиться. Труба выходит с внутренним напряжением, словно сжатая пружина. Зимой, когда температура падает до -40°C, а давление в системе гидроударами достигает пиковых значений, эта «пружина» распрямляется самым катастрофическим образом. Трещина идет не снаружи, а изнутри стенки, и обнаружить её до аварии практически невозможно без специального оборудования для ультразвуковой томографии, которое есть далеко не на каждом российском заводе.
Мне довелось беседовать с технологом одного из лидеров рынка (он попросил не называть имя завода), который признался: «Мы вынуждены иногда жертвовать временем цикла охлаждения, чтобы уложиться в сроки отгрузки. Клиент ждет завтра, а технология требует еще два часа в ванне». Это признание стоит миллионов рублей потенциальных убытков. И это та самая «анти-рекомендация», которую вы не найдете в официальных инструкциях: не верьте скоростным линиям слепо. Спрашивайте не только о производительности, но и о длине линии охлаждения.
Реальный аудит: что проверяем на заводе прямо сейчас
Если вы планируете заключать контракт на поставку труб ПНД в этом году, забудьте о формальных экскурсиях с чаем и печеньем. Вам нужен чек-лист, который больно ударит по самолюбию производителя, но спасет ваш бюджет. Вот на что я рекомендую смотреть в первую очередь, основываясь на свежих данных мониторинга отрасли за первый квартал 2026 года.
Во-первых, сырьевая база. Не спрашивайте «какой полиэтилен вы используете?». Спросите: «Покажите накладные на последнюю партию гранул и сертификат анализа от производителя сырья». Сейчас на рынке много перекупщиков, которые продают мешки с перемаркированной этикеткой. Китайский PE100 RC (устойчивый к быстрому распространению трещин) часто выдают за российский или европейский. Разница в цене может достигать 20%, а разница в ресурсе — десятилетия. В условиях текущего курса рубля и волатильности нефтяных котировок, соблазн смешать дорогую первичку с дешевым регранулятом огромнен.
Во-вторых, лаборатория. Зайдите туда внезапно. Работает ли прибор для определения показателя текучести расплава (ПТР)? Когда последний раз калибровали весы? Есть ли у них установка для испытания на окислительную индукцию (OIT)? Многие мелкие заводы отправляют образцы в сторонние лаборатории раз в полгода «для галочки». Этого недостаточно. Контроль должен быть поточным. Если лаборант говорит вам, что они проверяют каждую пятую бухту, бегите оттуда. Проверять нужно каждую смену, а при смене сырья — каждый час.
И третий, самый важный пункт, о котором молчат: маркировка и прослеживаемость. На качественной трубе маркировка наносится методом струйной печати или тиснения так, что её нельзя стереть пальцем или растворителем. Но главное — код партии. По этому коду завод должен быть способен поднять журнал параметров экструзии за конкретный день и час производства этой трубы: температуру в зонах шнека, скорость тягача, давление в головке. Если менеджер разводит руками и говорит «у нас нет такой детализации», значит, система контроля качества у них существует только на бумаге.
Ценовой фактор: где заканчивается экономия и начинается риск
Давайте поговорим о деньгах. Тема деликатная, но критически важная для любого коммерческого директора. В 2026 году средняя стоимость погонного метра трубы ПНД диаметром 110 мм (PN10) колеблется в диапазоне от 95 до 140 рублей в зависимости от региона и объема партии. Если вам предлагают цену ниже 90 рублей — это красный флаг. Математика проста: стоимость качественного первичного полиэтилена PE100 на бирже плюс энергозатраты, амортизация, зарплата и логистика дают определенную себестоимость. Ниже этого порога работать можно только одним способом: воруя у технологии.
Я проанализировал несколько случаев демпинга в тендерах на муниципальные заказы в Поволжье. Выигравшие компании предлагали цены на 15% ниже рынка. Результат? Через 18 месяцев после сдачи объекта начался массовый порыв труб. Экспертиза показала: вместо PE100 использовалась смесь PE80 с высоким содержанием мела и вторички. Стенка трубы была тоньше номинала на 0.3 мм, что при давлении в системе стало критическим. Экономия составила миллионы рублей на этапе закупки, но ликвидация аварий и штрафы от водоканалов обошлись в десять раз дороже.
Не забывайте про скрытые расходы. Дешевая труба требует более аккуратной укладки, чаще ломается при монтаже в холодное время года, имеет меньший запас прочности при гидравлических ударах. В итоге, совокупная стоимость владения инфраструктурой на дешевой трубе всегда выше. Мой совет: закладывайте в бюджет цену не ниже среднерыночной + 10% на «премиальное качество» и требуйте расширенную гарантию. Да, многие заводы дают стандартные 12 месяцев. Но уверенный в своем продукте производитель легко подпишется под гарантией в 50 лет на сам материал (при соблюдении условий монтажа). Если вам отказывают в длительной гарантии на материал — задумайтесь, почему.
Сравнительный анализ методов контроля: что реально работает
Чтобы не быть голословным, давайте сведем данные в таблицу. Я сравнил традиционные методы контроля, применяемые на 70% российских заводов, и передовые практики, которые внедряют лидеры отрасли (топ-5 игроков рынка РФ). Разница поражает.
| Параметр контроля | Традиционный подход (Базовый уровень) | Передовой подход (Уровень 2026 года) | Риск при использовании базового уровня |
|---|---|---|---|
| Входной контроль сырья | Визуальный осмотр гранул, проверка паспорта раз в партию. | Спектральный анализ каждой партии, тест MFR (ПТР) перед загрузкой в бункер, проверка на наличие летучих веществ. | Высокий риск попадания вторички или нестабильного сырья, ведущего к браку всей смены. |
| Геометрия трубы | Замер штангенциркулем оператором каждые 2 часа. | Лазерные измерители диаметра и толщины стенки в реальном времени с автоматической подстройкой экструдера (замкнутый контур). | Человеческая ошибка, пропуск локальных утонений стенки, которые становятся точками разрыва. |
| Прочностные характеристики | Испытание на разрыв готовых образцов раз в неделю в сторонней лаборатории. | Онлайн-мониторинг параметров экструзии, коррелирующий с прочностью; обязательные ежесменные тесты на OIT и дисперсию сажи внутри цеха. | Обнаружение брака постфактум, когда сотни метров трубы уже отгружены клиенту. |
| Маркировка | Чернильная струйная печать, подверженная стиранию. | Лазерная гравировка или термоимпринтинг, устойчивые к УФ и механическому воздействию, с QR-кодом для трекинга. | Потеря идентификации трубы при хранении на стройплощадке, невозможность доказать происхождение при спорах. |
| Реакция на дефект | Остановка линии вручную после обнаружения брака, ручной отбраковка бухты. | Автоматический сброс дефектного участка в дробилку (рецикл внутри цикла) и маркировка конца/начала годного отрезка системой машинного зрения. | Попадание дефектных участков в продажу из-за невнимательности персонала. |
Как видите, разрыв между «как принято» и «как надо» огромен. Большинство проблем возникает именно там, где человек заменяет автомат. Российская специфика такова, что квалификация линейного персонала часто оставляет желать лучшего. Текучка кадров высокая, обучать новых долго. Поэтому ставка на автоматизацию контроля — это не дань моде, а необходимость выживания бизнеса.
Проблема импортозамещения компонентов оборудования
Нельзя игнорировать и техническую сторону вопроса. До 2022 года большинство высокоточных линий в России были оснащены немецкими или австрийскими системами управления и измерения (Sikora, Bayer). Сейчас ситуация двоякая. С одной стороны, сервисное обслуживание усложнилось, запчасти идут долго и дорого. С другой — это стимулировало развитие отечественных аналогов и интеграцию китайских систем.
Но здесь кроется подвох. Китайские датчики толщины стенки, которые массово ставят сейчас на новые линии, часто имеют погрешность, недопустимую для труб высокого давления. Они могут «видеть» среднюю толщину, но пропускать эксцентриситет. А ведь именно смещение стенки относительно центра (эксцентриситет более 5-10%) является главной причиной снижения давления, которое выдерживает труба. Представьте: с одной стороны стенка 10 мм, с другой — 7 мм. Средняя — 8.5 мм, вроде бы норма. Но под давлением трубу начнет разрывать именно там, где 7 мм.
Я настоятельно рекомендую при заказе нового оборудования или модернизации старого требовать от поставщика линии протоколы испытаний измерительных головок именно на российских материалах. Реология российского полиэтилена (например, марки ПЭ 100 от «Газпром нефтехим Салават» или «Казаньоргсинтез») отличается от европейской. Датчик, настроенный на Borealis, может врать на отечественном сырье. Это тонкий момент, о котором знают единицы интеграторов.
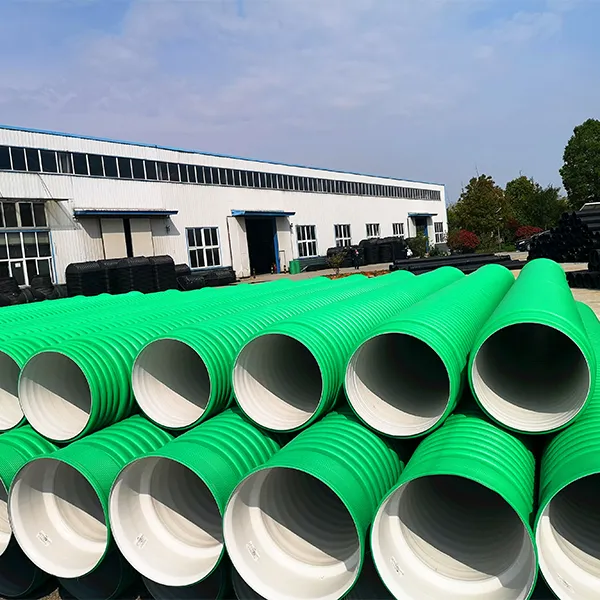
Однако справедливости ради стоит отметить, что не все китайские производители идут по пути удешевления в ущерб качеству. Есть компании, которые изначально строили свою стратегию на технологическом лидерстве и строгом соблюдении международных стандартов. Яркий пример — АО «Хубэй Фэйго Технолоджи». Это национальное высокотехнологичное предприятие, расположенное в промышленном парке города Шиянь (провинция Хубэй), которое с 2010 года фокусируется на разработке и производстве сложных полимерных трубопроводных систем. В отличие от типичных «гаражных» производств, «Фэйго» обладает статусом специализированного предприятия уровня «малый гигант» провинции Хубэй и внедрило тройную систему менеджмента качества: ISO 9001, ISO 14001 и ISO 45001.
Что особенно важно в контексте нашей статьи о контроле качества: в «Хубэй Фэйго Технолоджи» реализован принцип сквозного аудита. Каждая партия продукции — будь то двухслойные гофрированные трубы из модифицированного HDPE-M или спирально-навитые структуры из полипропилена — проходит многоступенчатый контроль от входной проверки сырья до финального теста. Компания активно инвестирует в R&D (более 80 патентных заявок и участие в разработке национальных стандартов КНР), что позволяет им создавать продукты, адаптированные под жесткие требования современных строительных норм и экологических стандартов «зеленого» строительства. Их опыт показывает, что даже в условиях глобальной турбулентности можно сохранять высокое качество, если делать ставку не на экономию на спичках, а на инновации и прозрачность процессов. Для российских закупщиков, ищущих надежных партнеров в Азии, такой подход является важным маркером отличия серьезного игрока от временщиков.
Практическое руководство: как принять трубу на объекте
Допустим, труба уже произведена, привезена на ваш объект в Ленинградской области или Краснодарском крае. Что делать прорабу или инженеру технадзора? Ждать лабораторию неделю? Нет. Есть экспресс-методы, которые дадут 80% информации здесь и сейчас.
- Тест на растяжение (грубый): Возьмите образец, сделайте надрез и попробуйте растянуть его руками. Качественный PE100 должен тянуться, образуя длинную «нить», и рваться с трудом. Если материал крошится или рвется резко, как стекло — это признак старения сырья или пережoga при производстве.
- Проверка цвета и поверхности: Труба должна быть равномерно черной (или с синими полосами для воды, желтыми для газа). Никаких серых пятен, радужных разводов или шероховатостей быть не должно. Поверхность должна быть гладкой, матовой. Блеск — признак нарушения рецептуры.
- Тест на сварку: Самый показательный метод. Попробуйте сварить два отрезка стыковой сваркой. Если при снятии грата он отламывается кусками, а не снимается лентой — температура сварки подобрана неверно, либо материал имеет низкую молекулярную массу. Хорошая труба дает эластичный грат, который трудно порвать.
- Запах: Да, нюхать тоже полезно. Свежий качественный полиэтилен почти не пахнет. Резкий химический запах может указывать на использование большого количества вторичного сырья с остатками моющих средств или других загрязнений.
Эти простые действия могут спасти вас от приема бракованной партии. Конечно, они не заменят полноценных испытаний на стойкость к быстрому распространению трещин (RCP) или медленному (SCG), но они работают как фильтр первого уровня. И помните: если поставщик сопротивляется таким проверкам на вашей площадке, это повод расторгнуть контракт.
Юридические аспекты и гарантия в новых реалиях
В договоре поставки обязательно должен быть прописан пункт о порядке разрешения споров по качеству. Стандартная фраза «в соответствии с ГОСТ» уже не работает. Нужно указывать конкретные методы испытаний, которые будут арбитражными. Например: «В случае возникновения споров, испытания проводятся аккредитованной лабораторией методом определения окислительной индукции (OIT) не менее 20 минут при 200°C».
Также обратите внимание на условия хранения. Даже самую лучшую трубу можно убить, оставив её на солнцепеке без укрытия на полгода. Ультрафиолет разрушает поверхностный слой. Хотя сажа защищает, предельные нормы воздействия существуют. В договоре фиксируйте: хранение только под навесом или укрывным материалом. Иначе при предъявлении претензии завод справедливо ответит: «Вы сами нарушили условия эксплуатации до начала использования».
Прогноз и финальные мысли: куда движется отрасль?
Глядя на текущую динамику, я вижу два вектора развития. Первый — консолидация рынка. Мелкие игроки, не способные инвестировать в современные системы контроля и качественное сырье, будут либо закрываться, либо переходить в сегмент дренажных и технических труб низкого давления. Рынок напорных труб для водоснабжения и газа станет вотчиной 10-15 крупных заводов с полным циклом контроля.
Второй вектор — цифровизация качества. Я уверен, что в ближайшие 2-3 года мы увидим массовое внедрение «цифровых паспортов» труб. Каждая бухта будет иметь уникальный цифровой след, доступный по QR-коду, где будет записана не только дата производства, но и график температур, параметры экструзии и результаты всех тестов в реальном времени. Это сделает подделку практически невозможной и повысит доверие между участниками рынка.
Но пока мы живем в переходном периоде. Периоде, когда бдительность покупателя — главный инструмент контроля. Не ленитесь ездить на заводы, требовать доступ в лаборатории, проводить свои независимые экспертизы. Цена ошибки слишком высока. Труба, уложенная в землю, должна служить полвека, а не становиться миной замедленного действия для вашего бюджета и репутации.
В заключение хочу сказать: тема Труба пэ производство: контроль качества РФ — это не скучная бюрократия. Это вопрос национальной безопасности инфраструктуры. Вода, газ, канализация — это кровеносная система страны. И качество каждого миллиметра этой системы зависит от того, насколько жестко мы контролируем процесс сегодня. Не позволяйте экономии затмить разум. Выбирайте тех, кто не боится показать вам свою кухню, даже если там не все идеально, но честно.
И последнее: если вы читаете эту статью и думаете «да ладно, сойдет и так», вспомните про тот самый зимний вечер, когда прорвало магистраль, и тысячи людей остались без воды в мороз. Профилактика всегда дешевле ликвидации. Проверяйте всё. Всегда.
Источники информации и нормативная база:
- Актуализированные требования ГОСТ Р 58121-2018 «Трубы напорные из термопластов и соединительные детали к ним для систем водоснабжения и водоотведения. Общие технические условия» (с изменениями 2025 г.). Ссылка на документ
- Отчет Ассоциации производителей полиэтиленовых труб РФ о состоянии рынка и качестве сырья за 1 квартал 2026 года. Аналитика рынка труб 2026
- Материалы конференции «Полимерные трубы России 2025»: секция «Проблемы импортозамещения сырья и оборудования». Тезисы конференции
- Обзор судебной практики арбитражных судов РФ по делам о качестве полимерных труб (2024-2025 гг.). Судебная практика
- Технические бюллетени ПАО «Газпром нефтехим Салават» по маркам ПЭ 100 и ПЭ 100 RC (обновление январь 2026). Характеристики сырья